Введение
Конструкция летательного аппарата (ЛА) и технология его изготовления находятся во взаимосвязи. При этом, как правило, вначале изменяется конструкция ЛА, а затем технология. Борьба за уменьшение массы планера, увеличения его ресурса и надёжности привела:
- — к отказу от конструктивных разъёмов по всем основным частям планера (переход на неразъёмные конструкции крыла и фюзеляжа на широкофюзеляжных самолётах);
- — к увеличению геометрических размеров панелей, балок, лонжеронов, шпангоутов, выполненных из монолитных заготовок (использование для изготовления панелей толстолистовых обшивок размером 25 на 2 метра).
- — к применению полиамидной бумаги и стеклопластиков, использование сварных панелей с сотовыми заполнителями из титановых и стальных сплавов, применению углеоборопластиков;
— к использованию комбинированных монолитно-сборных панелей, состоящих из толстолистовых заготовок, подкреплённых мощным стрингерным набором, или панелей из склеенных тонколистовых заготовок.
Существуют следующие типы сборок:
- механизмов;
- корпусных агрегатов и узлов;
- несущих аэродинамических поверхностей.
Сборка изделия состоит из следующих этапов:
- установка сборочных изделий в требуемое положение относительно друг друга;
- соединение установленных деталей с соединительными элементами;
- проверки собранного изделия в соответствии с чертежами, техническими условиями (ТУ), техническими требованиями (ТТ).
Время сборки — 50 … 75 % цикла изготовления ЛА, а их трудоёмкость — 30 … 40% трудоёмкости изготовления ЛА.
1. Конструкторско-технологический анализ узла
1.1. Анализ конструкции.
Фюзеляж самолёта предназначен для размещения экипажа, оборудования и целевой нагрузки. В фюзеляже может размещаться топливо, шасси, экипаж, пассажиры, оборудование, груз и т.д.
Силовой набор фюзеляжа состоит из поперечного и продольного наборов и включает:
- а) шпангоуты (поперечный набор);
- б) струнгеры (основной продольный набор);
- в) окантовки вырезов под люки и двери;
- г) окантовки вырезов люков технических отсеков.
Одну из наибольших ролей играют в конструкции фюзеляжа силовые шпангоуты.
Шпангоуты в фюзеляже выполняют те же функции, что и нервюры в крыле, обеспечивают поперечную устойчивость. По назначению шпангоуты подразделяются на нормальные и усиленные. В данной работе шпангоут 52 и др. являются типовыми и усиленными, имеют высокую жёсткость в своей плоскости, хорошо работают на поперечный изгиб в своей плоскости, опираясь на обшивку.
Усиленные шпангоуты выполняются в виде круглой рамы с глухой стенкой. Они отличаются от нормальных шпангоутов мощностью поясов и толщиной стенок.
Они состоят из стенки, подкреплённой уголками для повышения её критических напряжений при работе на сдвиг и пояса по периметру, выполненного в виде специального профиля.
Стойки связаны заклёпками и болтами со стенкой шпангоута. Несмотря на простоту конструкции и меньшую массу, усиленные шпангоуты выполняют также очень ответственную роль, т.е. обеспечивают жесткость и прочность конструкции средней части фюзеляжа, также центроплана.
Во всех этих конструктивных вариантах стыков изгибающие моменты от двух консолей крыла уравновешиваются на центроплане, а сами узлы крепления лонжеронов центроплана к шпангоутам нагружены только поперечной силой, которую они передают с лонжеронов на шпангоуты фюзеляжа. Чтобы усиленные шпангоуты отлично выполняли свои функции, они должны удовлетворять техническим условиям на их изготовление.
Шпангоут№13 состоит из нескольких стенок, накладок, коробочек и других мелких конструктивных элементов рисунок 1.
Рисунок 1.1 — Шпангоут №13 и его основные элементы
Материал элементов дуралинума. В качестве соединительных элементов используются заклепки с плоской головкой.
Шпангоута №13 представляет собой клепаную конструкцию, состоящую из стенки, являющейся несущей деталью (материал лист Д16 АТ-2), накладка (материал лист Д16 АТ-2). На стенку устанавливаются профили (материал Д16 П300. 90) и накладки (лист Д16 АМ-2 ), а так же коробочки (Лист Д16АМ). Для крепления деталей используется заклепки.
Таблица 1. Сборочные единицы узла шпангоута №13
| Название детали |
Номер позиции |
Количество |
Материал |
| Накладка |
1 |
1 |
|
| Накладка |
2 |
1 |
|
| Стенка |
3 |
1 |
Лист Д16АТ-2ГОСТ12592-67 |
| Накладка |
4 |
1 |
Лист Д16АТ-2ГОСТ12592-67 |
| Накладка |
5 |
1 |
Лист Д16АТ-2ГОСТ12592-67 |
| Профиль |
6 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Профиль |
7 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Коробочка |
8 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Коробочка |
9 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Профиль |
10 |
1 |
Д16 П300-90ГОСТ13623-68 |
| Профиль |
11 |
1 |
Д16 П300-90ГОСТ13623-68 |
| Профиль |
12 |
1 |
Д16 П300-90ГОСТ13623-68 |
| Профиль |
13 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Профиль |
14 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Профиль |
15 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Уголок |
16 |
1 |
Лист Д16ТП50-66ГОСТ12592-66 |
| Профиль |
17 |
1 |
Лист Д16АМ-2 ГОСТ12592-67 |
| Профиль |
18 |
1 |
Лист Д16АМ-2 ГОСТ12592-67 |
| Окантовка |
19 |
1 |
Лист Д16АМ-2 ГОСТ12592-67 |
| Окантовка |
20 |
1 |
Лист Д16АМ-2 ГОСТ12592-67 |
| Накладка |
21 |
1 |
Лист Д16АМ-1,5 ГОСТ12592-67 |
| Накладка |
22 |
1 |
Лист Д16АМ-1,5 ГОСТ12592-67 |
| Профиль |
23 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Профиль |
24 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Профиль |
25 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Коробочка |
26 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Коробочка |
27 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Уголок |
28 |
9 |
Лист Д16ТП50-38ГОСТ12592-66 |
| Профиль |
29 |
1 |
Д16 П300-90ГОСТ13623-68 |
| Профиль |
30 |
1 |
Д16 П300-90ГОСТ13623-68 |
| Уголок |
31 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
| Уголок |
32 |
1 |
Лист Д16АМ-2ГОСТ12592-67 |
На основании анализа чертежа и технических условий на изготовлении деталей были установлены следующие размерные и точностные характеристики:
- Теоретический контурималки деталей poz.6,7 и 10-15; 17,18 и 23-25 выполнять по шаблонам, снятым с плаза;
- Предельные отклонения размеров по 72 АТ;
- Шероховатость поверхностей кромок среза деталей -Rz6,4;
- Необработанные поверхности должны соответствовать ГОСТ 21631-76;
- Детали из Д16АМ закалить, группа контроля 5 ОСТ 100021-78;
- Контур и малки деталей поз. 3, 6-7 — по шаблонам, снятые спазла
1.2. Технические условия на изготовление объекта производства
В самолетостроении чем точнее изготовлены детали тем легче их собирать Отсюда изготовление с высокой точностью взаимозаменяемых деталей является одной из основных заданий производства его заготовительных и механообрабатывающих цехов
При изготовлении самолётных деталей сложной формы и малой жёсткости система нормальных посадок и допусков не обеспечивает требуемой точности, вследствие чего для контроля этих деталей применяются жёсткие носители размеров и форм– шаблоны. Кроме того, на размеры некоторых деталей даются припуски, которые снимаются в процессе сборки. Размеры припусков и специальные требования вносятся в технические условия на постановку детали. Таким образом, детали, поступающие на сборку, должны соответствовать данным чертежа и удовлетворять техническим условиям на поставку.
Технические требования к качеству внешней поверхности определяются по ОСТам из условия снижения вредного аэродинамического сопротивления, обусловленного производственными неровностями и выступающими в потоке деталями.
Общие требования к сборке шпангоута и к качеству внешних обводов:
- Собранный в стапеле шпангоут по точности выполнения должна соответствовать техническим требованиям к поверхностям и внешним обводам;
- В стапелях и приспособлениях должно быть столько опор, чтобы прогиб каркаса от собственного веса в пролёте между опорами был не более 1,2 мм.
- При сборке каркаса детали должны устанавливаться без напряжения, обеспечивая прилегание сопрягаемых деталей от усиления руки;
- Все кромки торцов, обшивок и вырезов под лючки, кронштейны узлов навески и т.п. должны быть скруглены R=0,3мм. И не иметь заусенцев.
- Все детали каркаса должны иметь не повреждённое антикоррозионное покрытие. В случае нарушения покрытия произвести восстановление лакокрасочного покрытия согласно инструкциям;
- На внутренней поверхности узла допускается прогиб от 0 до
- 03.мм;
- В заклёпочном шве закладные головки потайных заклёпок после клёпки должны выступать не менее чем на 0,02 мм и не более 0,2 мм. Разрешается утяжка обшивки вокруг головок заклёпок до 0,1 мм.
- На дальнейшую сборку узел подаётся в окончательно собранном состоянии
виде.
Требования к деталям, поступающим на сборку, разрабатывают после того как сделан выбор методов базирования и составлены схемы сборки агрегатов, отсеков узлов.
Требования к качеству сборки узлов и агрегатов
- Технологический процесс сборки элементов конструкции, подлежащих соединению заклепками, должен обеспечить плотное их применение согласно тех. условий на качество сборки конструкции.
- Для обеспечения жёсткости предварительно собранного узла перед образованием отверстий под заклёпки устанавливать средства временного крепления в виде технологических болтов и фиксаторов.
- Выбор средств временного крепления производить в зависимости от толщины пакета и диаметра заклёпок в соответствии с рекомендациями. Разрешается применять фиксаторы других типов, обеспечивающие качественное крепление деталей.
- При образовании отверстий на сверлильно-зенковальных установках в качестве средств временного крепления применять технологические болты или заклёпки согласно чертежу.
- При установке технологические болты применять шайбы из неметаллических материалов или лёгких сплавов:
- для болтов с головкой «под отвёртку» — со стороны гайки;
- для болтов с головкой «под ключ» — с обеих сторон.
- В герметичных конструкциях средства временного крепления устанавливать в соответствии с требованиями действующих инструкций по герметизации.
- Перед образованием отверстий под заклепки произвести контроль качества предварительной сборки на соответствие требованиям чертежа и ТУ по следующим параметрам: точность контура; плотность прилегания деталей; правильность расположения средств временного крепления.
Требования к качеству сверления отверстий
- Расположение отверстий (шаги, минимальные перемычки и др.) должно соответствовать требованиям чертежа и тех. Условий на узлы и агрегаты;
- Оси отверстий в зоне подсечки и местах округлений должны быть расположены на расстоянии не менее половины диаметра закладной или замыкающей головок заклёпок от конца сбега или округления;
- Овальность отверстий не должна превышать допустимых отклонений на их диаметр;
- В отверстиях после сверления не допускаются: гранёные, трещины, рваные кромки.
Требования к качеству выполнения гнезд
- Оси гнёзда под потайные головки заклёпок в плоских пакетах должны совпадать с осями отверстий.
- Форма и размеры гнёзд под закладные головки заклёпок должны соответствовать геометрии потайных головок.
- Угол конуса гнёзд под потайные замыкающие головки заклёпок должен быть равен 90° независимо от геометрии потайных закладных головок заклёпок.
- Наибольшая глубина гнёзд под закладные головки заклёпок должна быть на 0,01 мм меньше минимальной высоты головки заклёпки, а наименьшая глубина гнёзд определяется ТУ на изделие.
- Недопустимо:
- грани и задиры на поверхностях зенкованных гнёзд;
- трещины и рваные кромки у штампованных гнезд после рассверливания.
1.3. Анализ технологичности
Технологичность — комплекс конструктивных свойств, позволяющих
применять для изготовления узла наиболее совершенные технические процессы.
Анализ технологичности заключается в оценке возможности получения заданной формы деталей методами листовой штамповки, что способствует сокращению расходов на изготовление деталей путем уменьшения отходов материала и снижению сроков изготовления.
Методы листовой штамповки позволяют пробивать в листовом материале отверстия диаметром не меньше величины толщины материала.
В данном случае минимальный диаметр отверстия, которое можно пробивать 1,5 мм. Минимальное отверстие на чертеже имеет диаметр 4 мм. Следовательно, все отверстия под крепежные элементы можно получить путем пробивки в штампе.
Минимально допустимый радиус гибки, получаемый в штампах, должен превышать величину толщины материала. В данном случае минимальная толщина материала составляет 1,5мм, минимальный радиус гибки по чертежу 5мм. Следовательно, операции гибки являются технологичными.
Для определения методов базирования деталей при сборке заданного объекта — шпангоута 13 сначала необходимо определить метод сборки фюзеляжа. Рассмотрим следующие методы базирования при сборке узлов и агрегатов.
Сборка по С.О. — процесс, при котором взаимное расположение собираемых деталей определяется положением имеющихся на них сборочных отверстий (рис. 1.2). При базировании по С.О. собираемые детали совмещают друг с другом и на период соединения деталей в сборочное отверстие вставляют технологические болты или пружинные фиксаторы
Рис.1.2. Базирование по С.О. при установке элементов каркаса в сборочное положение:
1 — стрингер; 2 — шпангоут; 3, 4 — расположение со в стрингерах и обшивке
установке в сборочное положение элементов продольного и поперечного набора (каркаса)
Базирование по ОСБ — процесс, при котором узлы стыка, стыковые профили и кронштейны устанавливают в сборочное положение по имеющимся в них отверстиям под стыковые болты (ОСБ) и соответствующие им отверстия в элементах сборочного приспособления. В отверстия ОСБ на период соединения деталей вставляют технологические болты (рис.1.3)
Рис.1.3. Базирование по ОСБ:
1 — профиль стыка; 2 — обшивка; 3 — стрингер; 4 — плиты стыка (ПС) приспособления; 5 — технологический болт; 6 — рубильник.
Сборка с базированием которых детали по КФО — процесс, при поперечного набора каркаса устанавливают в сборочное положение по КФО в деталях собираемого изделия и элементах сборочного приспособления. На период соединения шпангоутов с панелью в отверстие КФО вставляют технологические болты и специальные штыри (рис. 1.4).
Рис.1.4. Базирование по КФО при установке элементов каркаса в сборочное положение:
шпангоут; 2 — кронштейн сборочного приспособления; 3 — фиксатор; 4 — стык шпангоутов; 5 — прижим; 6 — натяжная лента
Размер по наружнему обводу:
Hx=Si+Hi+Нкфо-п +H2+Погрешность размера по наружному обводу:
AHx=ASi+AHi+АНкфо-п+AH2+AS2+4Az+Ci,
где наименьший размер между КФО в кронштейнах сборочного приспособления,
Анкфо-п погрешность размера Нкфо-п
Подставляя значения погрешностей, гдеAS1,AS2= ± 0,2мм,AH1,АН2= ± 0,3мм,
АНкфо-п= ± 0,2 мм,Az= ± 0,3 мм,ci= ± 0,3 мм,
тогда
AHx= ± 0,2 ± 0,3 ± 0,2 ± 0,3 ± 0,2 + 4•± 0,03 ± 0,3 = ± 1,62 мм
Исходя из результатов решения задачи по выбору метода сборки фюзеляжа, можно определить методы базирования деталей при сборке шпангоута № 13.
Так как основной деталью шпангоута является стыковочный пояс, целесообразно в качестве основного метода базирования принять сборку с базированием по ОСБ.
С учетом этого, при сборке шпангоута, т.е. при установке его деталей используются базирования по ОСБ, по сборочным отверстиям, а также по опорной поверхности.
Сборка шпангоута № 13 отсека фюзеляжа осуществляется в следующем порядке:
| 1. |
Установка и базирование частейвсборочномприспособление; |
|
| 2. |
Последовательная стыковкаосновныхчастейшпангоутамеждусобой при помощи стыковочных профилей; |
|
| 3. |
Установка внутренних элементов шпангоута соединение с основным поясом; |
|
| 4. |
Окончательное крепление деталей между собой; |
|
| 5. |
Выемка шпангоута из стапеля. |
|
2. Схема конструктивно-технологического членения (КТЧ).
Технологическое членение конструкции, выполняемое в виде схемы, отражает все используемые в производстве детали и сборочные единицы, которые образуют данный объект сборки. Степень членения объекта сборки на самостоятельные сборочные единицы определяется конструкцией изделия и ТУ на сборку, программой выпуска, циклом подготовки производства и стадиями освоения изделия, а так же прочими условиями производства. Исходными данными при составлении схемы членения служат конструктивно-технологические стыки и размеры объекта сборки. При этом степень принятой дифференциации данного объекта в значительной мере определяет вид схемы сборки.
Рисунок 2.1. Схема КТЧ.
Таблица 2. Примечание к схеме КТ Ч.
| Наименование детали |
Номер позиции |
Номер в КТЧ |
| Стенка |
3 |
1 |
| Накладка |
2, 3 |
3, 4 |
| Профиль |
6, 7 |
10, 16 |
| Окантовка |
12, 13 |
17, 18 |
| Профиль+ Уголок |
8, 9 |
5-9, 11-15 |
2.1.Схема сборки.
Технологическая схема сборки — это документ, укрупнено показывающий порядок выполнения работ помонтажам и вхождение в них деталей с последовательным или последовательно-параллельным циклом. Такая схема отражает вид принятых сборочных баз и методов сборки, атак жеприменяемое оборудование и технологическую оснастку.
Рисунок 2.2 Схема сборки шпангоута №13
3. Выбор схема увязки
Схема увязки — это документ, отражающий принципы перенесения и способы образования размеров деталей, подлежащих взаимной увязке, а так же методы и средства увязки всей технологической оснастки.
При изготовлении данной конструкции используется плазово-шаблонный метод. При нем в качестве первоисточников используются плазы, шаблоны и калибры разъемы. Этот метод применяется преимущественно для монтажных работ (прокладка трубопроводов, проводов и т.п.), а так же может быть использован при увязке заготовительно-штамповочной оснастки и приспособлений для сборки плоских узлов (шпангоутов, нервюр, лонжеронов и т.п.).
Под взаимозаменяемостью в самолётостроении понимают соответствие отдельных изготовленных агрегатов между собой не только по конструкции, геометрическим параметрам, форме, но и по таким физическим параметрам, как вес, центровка, жёсткость и др.
Взаимозаменяемость для самолётостроительной промышленности является важнейшей проблемой, решение которой затрудняется тем, что большинство деталей планера имеют малую жёсткость, большие габаритные размеры, сложную форму. От успешного решения этой проблемы зависит цикл производства, трудовые затраты, тактико-технические характеристики самолёта.
Любой способ зависимого образования размеров связан с созданием эталона форм и размеров, который лежит в основе увязки размеров сопрягаемых деталей, узлов, агрегатов.
При осуществлении плазово-шаблонного метода за эталон формы и размеров агрегата планера принимается теоретический плаз, представляющий чертёж агрегата в масштабе 1:1, с которого и копируют конструктивный плаз из прозрачного материала и переносят на металлические заготовки рабочего шаблона.
Рисунок 3.1 Схема увязки заготовительной и сборочной оснастки при плазмо-шаблонном методе.
Для изготовления деталей противопожарной перегородки мотогондолы двигателя принят плазово-шаблонный метод обеспечения взаимозаменяемости.
При этом методе основным жёстким носителем геометрических параметров по внешним обводам планера самолёта служит теоретический плаз. С теоретического плаза линии обводов по сечениям агрегатов переносятся путём копирования на шаблоны контрольно-контурные (ШКК), либо на конструктивные плазы. Затем на последних размещаются контуры деталей, попадающих в каждое сечение. Увязанные на ШКК (КП) контуры деталей
Рисунок 3.2 Схема увязки при использовании ПШМ.
(ПШМ) обеспечения взаимозаменяемости — метод зависимого образования форм и размеров сопрягаемых элементов конструкции летательных аппаратов и технологической оснастки, необходимой для изготовления и сборки этих элементов. Метод основан на перенесении форм и размеров деталей и оснастки с единого эталона форм и размеров, которым является чертеж изделия в натуральную величину с проекциями и сечениями — теоретический плаз.
4. Расчет на точность сборочного процесса.
Рис. 4.1. Принципиальная схема образования размеров объектов при плазмо-шаблонном методе.
в общем случае погрешность сборки узла в приспособлении определяется следующими составляющими:
- а) погрешностью носителя размеров -δпр
- б) погрешностью базирования устанавливаемых деталей — δбаз
- в) погрешностями от поводков и смещений, вызванных образованием соединения, прогибами приспособления и прочими не зависящими от метода сборки причинами –δпроч. (δпроч=0,4δсб)
Схема увязки:
ТП±0,05КП±0,1ШКК
±0,2КШКС±0,1ШОК±0,2 Форм.блок±0,3 Профиль
δсб=δпр+δбаз+δпроч
Определим составляющие:
δпр=±.
δбаз=Сконд(дет-СП)Кприж
Сконд(дет-СП)= ±==0,44мм.
где(δпроч=0,4δсб)
δпроч=±0,4*(0,27+0,44)=0,268
δсб=0,27+0,44+0,268=0,978
Кприж=
К приж=4 (см. методичку)
5.Директивный технологический процесс
Директивный техпроцесс – технический документ, который разрабатывается на основе технологического членения и принципиальной схемы сборки после того, как определены точностные параметры и оптимальный вариант сборки заданного изделия. Применение такого вида технологических материалов позволяет решить принципиальные вопросы сборки в период запуска изделий на серийных заводах. Директивный техпроцесс разрабатывается от общего к частному на основе принятых схем членения и сборки объекта, и отражает следующие основные сведения:
- порядок выполнения деталей по монтажу и их содержание;
- способи базирования и методы сборки деталей-узлов;
- оборудование и технологическую оснастку, необходимые для выполнения каждого монтажа;
- компоновку монтажа деталями;
- вид поставки деталей для сборки.
Комплект директивной технологической документации – это совокупность комплектов документов на отдельные технологические процессы, необходимые и достаточные для проведения предварительных укрупненных инженерно-технических, организационно-экономических задач, при принятии решения по постановке новых изделий на производство применительно к условиям конкретного предприятия. Комплект проектной технологической документации предназначен для применения в проектировании или реконструкции предприятия. Рабочие технологические процессы, т.е. технологические процессы, выполняемые по рабочей технологической и (или) конструкторской документации, в ходе реконструкции и (или) технического перевооружения должны пересматриваться и замещаться новыми, более прогрессивными технологиями. В противном случае реконструкция сводится к реконструкции зданий и организационной перестройке производства, т.е. к менее эффективным формам воспроизводства преимущественно пассивной части основных производственных фондов
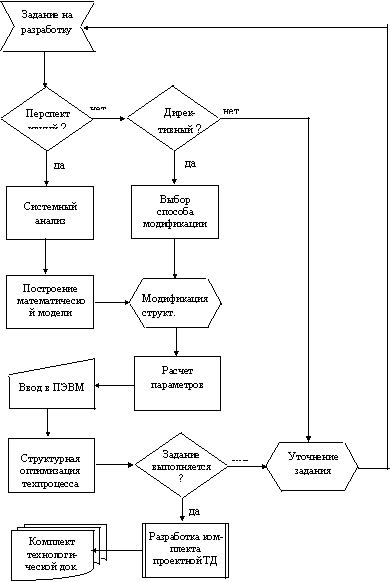
Рисунок 6.1. Информационно-функциональная схема проектирования проектных, перспективных и директивных технологических процессов.
В схеме технологического документооборота (рис. 6.1) в соответствии с Единой системой технологической документации (ЕСТД) приняты следующие правила применения комплектов технологической документации, которые увязаны с этапами и стадиями конструкторской подготовки производства.
Во-первых, на стадии разработки конструкторской документации технического предложения технологическую документацию разрабатывать непринято. Стадиям эскизного и технического проектирования изделия ставится в соответствие разработка предварительного проекта технологической документации. Конструкторской документации опытного образца ставится в соответствие технологическая документация опытного образца (партии). Конструкторской документации серийного или массового производства продукции соответствуют комплекты технологической документации серийного или массового производства, включая директивную технологическую документацию. Технологическую документацию единичного производства разрабатывают не только для конструкторской документации единичного производства, но и для производства опытного образца или партии изделий.
Во-вторых, комплекты технологической документации в зависимости от назначения, вида организации технологических процессов и глубины их описания принято подразделять на:
- технологическую документацию для обеспечения рабочих мест основного или вспомогательного производства – это различные комплекты рабочей технологической документации, включая технологическую документацию на временные и стандартные технологические процессы и
- технологическую документацию для обеспечения рабочих мест в службах ТПП — это директивные, перспективные, проектные технологические процессы и технологические процессы информационного назначения. Каждый из этих комплектов технологической документации в зависимости от вида организации технологических процессов подразделяют на единичные, типовые и групповые технологические процессы, а в зависимости от глубины описания – на маршрутные, маршрутно-операционные и операционные.
В-третьих, в перечисленные выше комплекты технологической документации в различном сочетании кроме титульного листа (ТЛ) также входят: МК – маршрутные карты, КТТП – карты типового технологического процесса, КГТП – карты группового технологического процесса, ТИ – технологические инструкции (по наладке оборудования, настройке технологической оснастки, приготовлению электролитов, различных растворов… инструкции по технике безопасности), КТО – карты типовых операций, КТИ – карты технологической информации, ОК – операционные карты, КЭ – карты эскизов, КК – комплектовочные карты.
6. Выбор конструктивной схемы СП
схема приспособления
Основное назначение СП — обеспечение возможности установки базирования деталей, узлов, панелей в сборочном положении относительно базовых осей и создание условий для соединения деталей в сборочную единицу.
При выполнении основного назначения СП должно: обеспечивать сохранение точности базовых размеров в процессе сборки, иметь свободные подходы для установки деталей и их соединения, исключать промеры, подгонку и разметку при установке деталей, иметь средства механизации для подъема, опускания и закрепления СП, отвечать требованиям по технике безопасности при работе.
Сборочное приспособление представляет собой сложную пространственную конструкцию, состоящую из следующих элементов:
- каркаса (рам, балок, стоек, колонн);
- установочных (базирующих) элементов (рубильников, ложементов, плит стыка, дистанционных калибров, кронштейнов, установочных линеек, накладок и т. д.);
- средства крепления и фиксации собираемых деталей в сборочном положении;
- механизмов для подъема и закрепления установочных элементов в исходном и рабочем положении;
- механизмов для установки и снятия деталей и сборочных единиц
Существует большое разнообразие конструкций СП. В зависимости от инструкции СП объединяют по конструктивно-эксплуатационным признакам в следующие группы:
- сборно-разборные СП;
- упрощённые сборно-разборные СП;
- специализированные СП.
Элементы и детали сборочных приспособлений
Для сокращения времени и стоимости проектирования и изготовления СП большая часть их элементов стандартизирована. Стандартизация проводится в пределах отрасли или предприятия.
На стандартизированные элементы и детали СП в централизованном порядке разрабатывают отраслевой ОСТ в виде таблиц с эскизами. Заводы изготовляют такие элементы и имеют их на складах в требуемом количестве для нужд производства.
Конструктор проектирует (компонует) СП из стандартизованных элементов и проектирует несколько специальных деталей и элементов, связанных непосредственно с конструкцией собираемого изделия (рубильники, ложементы, плиты стыка). На рис.6.1 и 6.2 показаны элементы СП, необходимые для их изображения на чертежах.
Основания и плиты служат опорами для блоков колонн, эти элементы СП отлиты из чугуна и отбираются попривалочнымплоскостям. Размеры рабочих поверхностейLи В, расстояния между центрами отверстийbи диаметры отверстий под крепежные болты согласуются с соответствующими размерами блоков колонн.
Рисунок 6.1. Основание каркаса
Рисунок 6.2. Прямоугольная плита
На чертеже СП вычерчивают в масштабе основные его элементы и детали собираемого изделия.
Рубильники являются основными базирующими элементами СП. Применяют рубильники, состоящие из одной детали (цельные), и рубильники, состоящие из нескольких деталей (рубильники с законцовками).
Рубильники изготовляют из стального проката или литья вторичного алюминиевого сплава. Ложементы служат для установки элементов каркаса собираемого изделия в сборочное положение. Они имеют такие же обводы, как и соответствующие им рубильники. Зазор между поверхностями рубильника и ложемента должен быть равен сумме толщин собираемых деталей плюс 2…3 см.
Заключение.
По выполненной курсовой работе можно подвести следующий итог:
- проанализированы конструктивно-технологические свойства 13 шпангоута отсека фюзеляжа СМВЛ, которые отличаются достаточно высокой технологичностью;
- выбраны методы базирования и сборки, основными из которых являются базирование по установочным базовым отверстиям (УБО) и сборочным отверстиям (С.О.);
- описана конструкция сборочного приспособления, отличающаяся простотой и удобством работы;
- для обеспечения взаимозаменяемости деталей и узлов принят Platzovo-шаблонный метод.
В целом выполненная работа отличается применением прогрессивных методов сборки.
Список использованных источников
- Карпец А.К. Технология самолетостроения. Методическое пособие к курсовому проектированию. — 2е изд. Переработанное. — НАПО: 1997.
- Технология самолетостроения .А. Л. Абибов, Н.М. Бирюков, В.В. Бойцов и др. Под ред. А.Ш. Абибова. — 2е издание . — М. : Машиностроение, 1977.
- Технология сборки, монтажа, испытаний летательных аппаратов. Методические указания и рекомендации. Н.В.Курлаев. В.И.Мальцев. — НГТЧ: 1996.
- В.А. Барвинок, П.Я. Пытьев, Е.П. Корнеев. Основы технологии производства летательных аппаратов: Учебник для высших технических учебных заведений. — М.: Машиностроение, 1995